Komora za sagorijevanje glave cilindra, kućne ventile i svjećice, tvori prolazi iz rashladne teku...
Vijesti o industriji
Dom / Vijesti / Vijesti o industriji / Zinc Alloy Die Castings: Alloys, Benefits, Applications & Design Guide

Odljevci od legure cinka pod pritiskom nude kombinaciju s kojom se malo proizvodnih materijala može mjeriti: čvrstoća i žilavost dovoljna za automobilske sigurnosne komponente, plus tanke stijenke, niske tolerancije i glatka površina koju zahtijevaju ukrasna kućišta hardvera i elektronike. Praktični zaključak je jednostavan. Ako dio stane u vašu ruku, a obujam proizvodnje je velik, lijevanje legure cinka pod pritiskom obično je najekonomičniji put do izdržljivog metalnog dijela .
Cink se tali na otprilike 420°C, brzo ispunjava složene šupljine kalupa i proizvodi ponovljive dijelove uz minimalnu sekundarnu strojnu obradu. Ningbo Yunmai precizni strojevi, proizvođač tlačnog lijevanja s vlastitim dizajnom i proizvodnjom kalupa, od 2012. isporučuje odljevke od legure cinka zajedno s komponentama od aluminija i magnezija kupcima u automobilskoj industriji, komunikacijama, rasvjeti, hardveru i strojevima. Ono što slijedi odražava dnevne proizvodne odluke, a ne samo podatkovne tablice o materijalima.
Lijevanje legure cinka pod pritiskom je proces pod visokim pritiskom u kojem se rastaljena legura cinka velikom brzinom ubrizgava u kalup od kaljenog čelika. Metal se skrutne u roku od nekoliko sekundi, a svaki ciklus stroja proizvodi gotov, dimenzionalno dosljedan dio. Budući da se matrica puni u djeliću sekunde, mogu se reproducirati detalji veličine čak 0,3 mm, a dosljednost dijela do dijela održava se tijekom dugih proizvodnih serija. To je učinkovita metoda za proizvodnju srednje do velike količine složenih dijelova s tankim dijelovima i ulivenim elementima kao što su navoji, izbočine i male rupe.
Legure za lijevanje cinka dijele se u dvije obitelji. ZAMAK legure, koje kombiniraju cink s aluminijem, magnezijem, a ponekad i bakrom, pokrivaju većinu proizvodnih dijelova. ZA legure koriste veći sadržaj aluminija za poboljšanje čvrstoće na povišenoj temperaturi i otpornosti na puzanje. Budući da svaki stupanj različito uravnotežuje čvrstoću, rastezljivost, tvrdoću i sposobnost lijevanja, odluka o leguri trebala bi se donijeti prije dizajna matrice , ne nakon što je crtež objavljen.
Četiri stupnja pokrivaju veliku većinu odljevaka od cinka koji se danas proizvode.
| Legura | % aluminija | % bakra | Ključne karakteristike | Tipične primjene |
|---|---|---|---|---|
| Zamak 3 | 3,5 - 4,3 | 0 | Najbolja sveobuhvatna ravnoteža čvrstoće, rastegljivosti i livljivosti; izvrsni rezultati nanošenja | Opći mehanički dijelovi, kućišta, hardver |
| Zamak 5 | 3,5 - 4,3 | 0,75 - 1,25 | Veća čvrstoća i tvrdoća od Zamaka 3 | Automobilske komponente, dijelovi strojeva |
| Zamak 2 | 3,5 - 4,3 | 2,5 - 3,5 | Najveća čvrstoća i tvrdoća među ZAMAK vrstama; dobra nosivost | Zupčanici, ležajevi, nosači za velika opterećenja |
| ZA-8 | 8,0 - 8,8 | 0,8 - 1,3 | Poboljšana otpornost na puzanje i čvrstoća na povišenim temperaturama | Kućišta i strukturni dijelovi u blizini izvora topline |
Specijalne legure visoke fluidnosti smanjuju minimalnu debljinu stijenke na otprilike 0,5 mm, što je dragocjeno za lagane elektroničke štitove i fino detaljne ukrasne dijelove. ZA-12 i ZA-27 su također dostupni, ali se obično uzimaju u obzir kada se odlučuje o gravitacijskom ili niskotlačnom lijevanju; za konvencionalni lijev pod pritiskom, četiri gornja stupnja su praktični skup. Međutim, za većinu strukturnih i hardverskih komponenti, Zamak 3 je najsigurnija polazna točka: to je najbolje dokumentirani stupanj, s predvidljivim mehaničkim svojstvima i dobro utvrđenim ponašanjem pri nanošenju. Budući da se kemija legura i procesni standardi stalno razvijaju, pregled vijesti iz industrije tlačnog lijevanja povremeno pomaže inženjerima da održe svoje specifikacije ažuriranima.
Slučaj za cink pokazuje se u pet mjerljivih prednosti:
Za elektroniku postoji dodatna prednost: cink pruža prirodnu zaštitu od elektromagnetskih smetnji, svojstvo koje plastična kućišta mogu postići samo s nanesenim vodljivim premazima.
Odljevci od legure cinka pojavljuju se u više industrija nego što većina kupaca misli.
Automobilske komponente. Cilindri brave, sidra sigurnosnih pojaseva, mehanizmi retrovizora, kućišta senzora i mali nosači tipični su pocinčani dijelovi. Mali su, ali važni za sigurnost, pa su dimenzionalna stabilnost i konzistencija materijala kritični. Naš automobilske komponente od legure cinka proizvode se u skladu s tim očekivanjima, obično pomoću matrica dizajniranih u tvrtki kako bi se tolerancije držale pod kontrolom.
 Prilagođeni dobavljači automobilskih komponenti od legure cinka, tvornica Ningbo Yunmai Precision Machinery Co., Ltd. je kineski dobavljač automobilskih komponenti od legure cinka i automobilskih komponenti od legure cinka... Pogledajte proizvod →
Elektronički i električni dijelovi. Konektori, kućišta prekidača, stezaljke i mikromjenjači koriste cink zbog svoje dimenzionalne preciznosti, duktilnosti tankih stijenki i vodljive zaštite. Kada kućište mora biti malo i elektromagnetski zaštićeno, cink je često ekonomičniji od plastike sa sekundarnim premazima. Reprezentativni primjeri, uključujući kućišta i poklopce s ulivenim detaljima, prikazani su u našem elektronika i električni dijelovi od legure cinka .
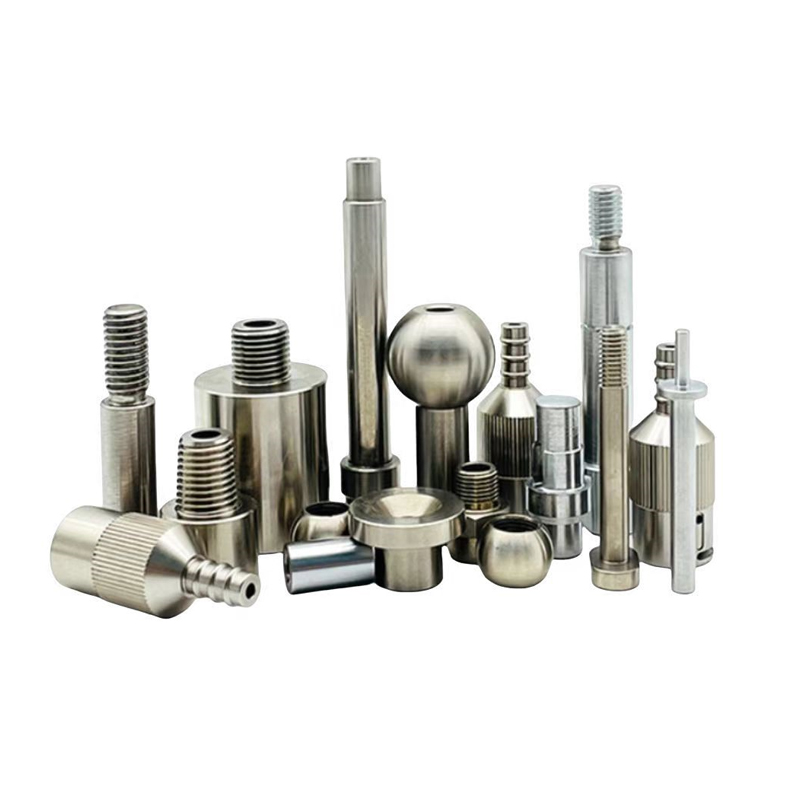 Prilagođeni dobavljači elektronike i električnih dijelova od legure cinka, tvornica Ningbo Yunmai Precision Machinery Co., Ltd. je kineski dobavljač elektronike i električnih dijelova od legure cinka i elektronike od legure cinka... Pogledajte proizvod →
Željezarija i kupaonski pribor. Površinska obrada je odlučujući faktor u ovom sektoru. Ručke slavine, glave tuša, brave na vratima i hardver ormarića lijevani su u cinku jer materijal reproducira fine detalje i prihvaća krom, brušeni nikal i PVD završne slojeve bez problema s poroznošću. Naš hardver od legure cinka i kupaonski pribor se upravljaju kao posebna linija, budući da kvaliteta završne obrade ovisi o kontroliranoj kvaliteti taline i dobro dizajniranim kalupima.
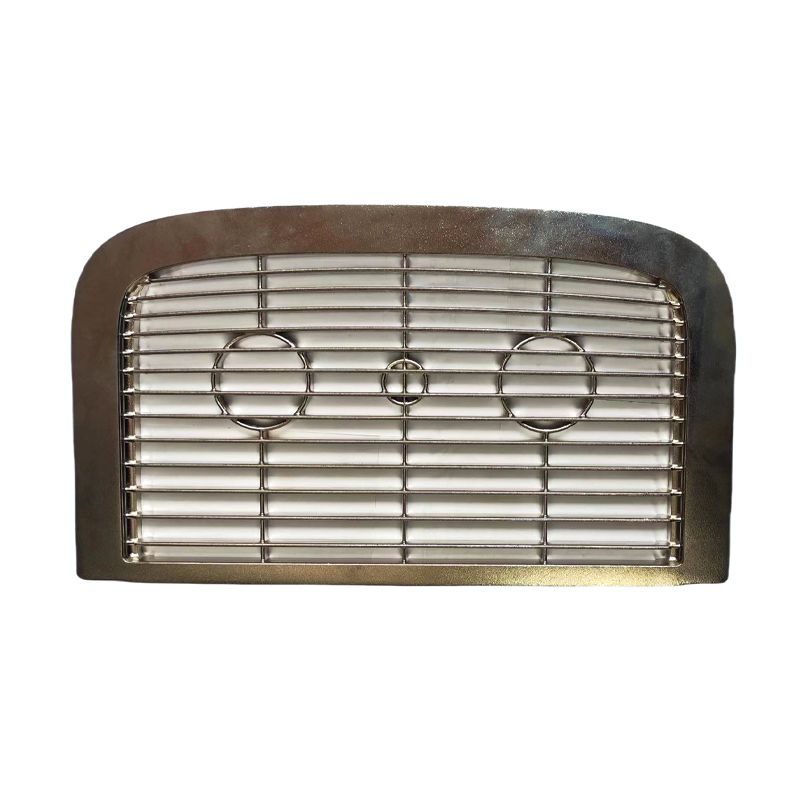 Dobavljači hardvera i pribora za kupaonicu po narudžbi od legure cinka, tvornica Ningbo Yunmai Precision Machinery Co., Ltd. je kineski dobavljač hardvera od legure cinka i pribora za kupaonice i hardvera od legure cinka ... Pogledajte proizvod →
Strojevi i industrijski dijelovi. Pneumatski priključci, poluge, zupčanici, bregovi i male komponente pumpe oslanjaju se na svojstva ležaja i habanja cinka, što omogućuje izravan kontakt metala s metalom u sporim mehanizmima bez zasebnih čahura. Izvan ovih sektora, cink se također pojavljuje u ručnim alatima, industrijskim spojnicama i ukrasnim oblogama, gdje su kvaliteta oplate i dosljednost dimenzija važniji od sirove čvrstoće.
Držite zidove što je moguće ujednačenijim, obično 0,8 do 1,5 mm za konstruktivne dijelove. Nagle promjene debljine stvaraju udubljenja i unutarnju poroznost, jer debeli dijelovi ostaju rastaljeni duže i povlače materijal s površine. Gdje je potrebna dodatna krutost, dodajte rebra umjesto povećavanja debljine stijenke.
Dizajnirajte s najmanje 0,5° propuha na stijenkama šupljina i 1° do 1,5° na jezgrama, tako da se dio pouzdano oslobađa iz matrice. Unutarnji kutovi trebaju velike radijuse; oštri kutovi koncentriraju naprezanje i usporavaju protok metala, stvarajući i kozmetičke i mehaničke nedostatke. Moderna analiza protoka kalupa identificira probleme punjenja i skrućivanja prije rezanja čelika, zbog čega se novi kalup nikada ne bi trebao odobriti bez pregleda simulacije.
Navedite tolerancije prema funkciji. Praktična početna točka je ±0,05 mm na spojnim površinama i opuštenije vrijednosti drugdje, čime se izbjegavaju troškovi nepotrebno tijesnih crteža. Navoji, utori i elementi za prešanje obično se mogu izravno lijevati. Ako će dio biti presvučen, imajte na umu da dekorativni sustavi kroma i nikla dodaju površini nekoliko mikrona i mogu utjecati na dimenzije koje čvrsto odgovaraju.
Pravilo brze odluke: odaberite cink za male, složene, visoko precizne dijelove; odaberite aluminij za velike, lagane konstrukcijske dijelove koji podnose više radne temperature.
Nekoliko brojki čini kompromis konkretnim. Talište cinka od oko 420°C omogućuje brže cikluse i tipično dva do tri puta dulji životni vijek matrice od ekvivalentnog aluminijskog alata. Cink se može lijevati sa stijenkama do 0,5 mm, dok je aluminiju općenito potrebno najmanje 1,5 mm kako bi se izbjeglo hladno tečenje i poroznost. Cink također osigurava veću otpornost na udarce i bolju lijevanu površinu. Prednosti aluminija su njegova gustoća, otprilike za jednu trećinu manja, i njegova bolja izvedba na povišenim temperaturama.
Uobičajeni su mješoviti projekti: veliko aluminijsko kućište upareno s malim nosačima od cinka ili mehanizam od cinka unutar aluminijskog okvira. Oba metala imaju svoje mjesto, a proizvodnja oba omogućuje nam da preporučimo na temelju funkcije, a ne dostupne opreme. Za pravednu usporedbu troškova, modelirajte trošak gotovog dijela uključujući amortizaciju alata, vrijeme ciklusa, sekundarne operacije i završnu obradu, umjesto da uspoređujete samo cijenu materijala po kilogramu.
Najveća pojedinačna poluga na trošak i vrijeme isporuke je hoće li dobavljač dizajnirati i izraditi kalup u kući. Kada se dizajnom kalupa, izradom alata i lijevanjem bave različite tvrtke, tolerancije postaju pregovaranje umjesto inženjerske odluke. Dobavljač koji kontrolira cijeli lanac sažima raspored i preuzima jasnu odgovornost za rezultat.
Prije nego što odaberete partnera, postavite ovih pet pitanja:
Ljevaonica sa širokim iskustvom u primjeni unosi disciplinu procesa u male precizne dijelove. Proizvođači kalupa koji su izradili kalupe za kućišta mjenjača, komunikacijske komponente i dijelove za rasvjetu razumiju kretnju, toplinsku kontrolu i izbacivanje na načine koji sprječavaju probleme nizvodno. Pratite naše vijesti o tvrtki za ažuriranja alata i proizvodnih mogućnosti.
Uz pravu leguru, pravi dizajn matrice i partnera koji kontrolira oboje, odljevci od legure cinka pod pritiskom ostaju jedan od najpouzdanijih i najisplativijih procesa oblikovanja metala dostupan proizvođačima.

Komora za sagorijevanje glave cilindra, kućne ventile i svjećice, tvori prolazi iz rashladne teku...

Poklopac nosača bregastog osovine osigurava položaj bregastog osovine, zapečaćuje uljne kanale ka...

Aluminijski kalup za liječenje matice najkritičniji zahtjevi: 1. Svojstva materijala zahtijeva...

Kalup za odljev za lijevanje EM bočno kućište dizajnirao je JYD (Yunmai) za stražnje kućište NIO ...

Kalupi za stražnje kućište za prijenos temeljni su za učinkovitu i preciznu proizvodnju automobil...

SERES TRIMIMISIOR prihvaća složenu strukturu šupljine; Sustav hlađenja visoke učinkovitosti, razv...
Copyright © Ningbo Yunmai Precision Machinery Co., Ltd. Sva prava pridržana
